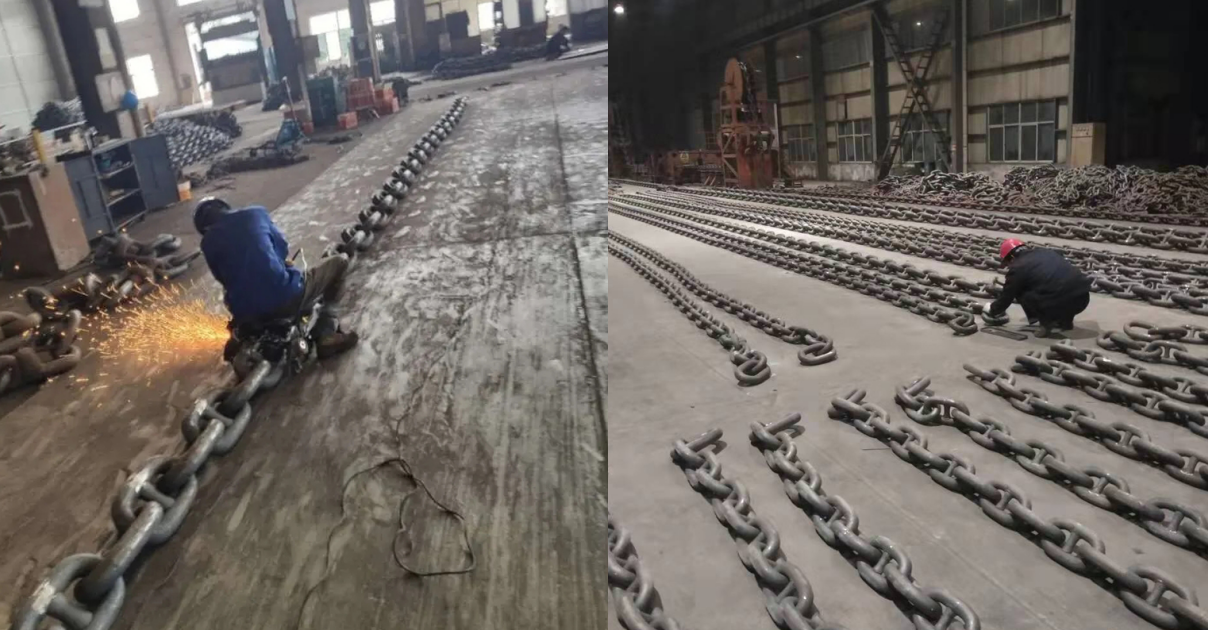
Введение в процесс производства морских якорных цепей. Часть 1.
Производство судовых якорей из углеродистой стали — это узкоспециализированный процесс, включающий несколько точно контролируемых этапов производства. От выбора сырья до конечного продукта он проходит такие важные этапы, как резка, нагрев, ковка, сварка, термообработка, контроль качества и антикоррозионная обработка. Каждая ступень должна строго соответствовать международным стандартам, чтобы обеспечить прочность, ударную вязкость и коррозионную стойкость якорной цепи.
I. Подготовка и нарезка сырья.
1. Выбор стали
- В качестве основного материала выбрана литая сталь из-за ее превосходной прочности и коррозионной стойкости, что позволяет удовлетворить требования использования судов в суровых морских условиях.
- Обычными характеристиками стали являются стальные прутки длиной 6 метров и диаметром 120 миллиметров, которые поступают на завод в виде блоков длиной в несколько десятков метров.
2. Точная резка
- Используйте мостовой кран для перемещения больших стальных стержней. С помощью автоматической пилы разрежьте стальные стержни на секции необходимой длины, каждая секция весом более 100 килограммов.
- Процесс резки должен обеспечивать точность, чтобы обеспечить сырье соответствующих характеристик для последующего процесса ковки.
II. Процессы ковки и формовки
1. Термическая обработка
- Разрезанные стальные профили отправляются в индукционную печь и нагреваются до температуры выше 1500 ℃. Сцена внутри печи напоминает «яростный закат», сталь светится огненно-оранжевым цветом.
- Необходимо точно контролировать температуру нагрева, обычно в диапазоне 530–600 ℃, чтобы сталь была достаточно мягкой для формования.
2. Процесс ковки
- Нагретый стальной блок извлекается с помощью механических приспособлений и помещается в гидравлический пресс, который прикладывает для ковки тысячи тонн силы.
- Сталь сгибается до первоначальной формы большого звена цепи, и этот процесс требует чрезвычайно точных измерений и опытных операторов.
- Изготовление перекладины: круглая сталь меньшего размера прессуется на ковочном оборудовании до формы «маленькой талии», служащей опорной конструкцией в середине якорной цепи.
III. Сварка и сборка
1. Сварка звеньев рабицы
- Гнутые соединения рабицы автоматически свариваются. Электроды сжимают соединение вместе, и ток протекает через сталь, генерируя тепло сопротивления, которое расплавляет компоненты до твердого состояния.
- В процессе сварки образуются «красивые железные искры». Примерно через 15 минут искры гаснут и сварка рабицы завершается.
2. Горизонтальная установка
- Поместите изготовленный горизонтальный стержень в центр кольца якорной цепи, запустите запрессовочное оборудование для приложения давления и глубоко вставьте горизонтальный стержень в якорную цепь.
- Турник прочно соединен с корпусом якорной цепи посредством сварки, обеспечивая точность габаритных размеров и стабильность формы якорной цепи.